

 English
 中文简体
 русский
 Español
 عربى


Новости отрасли
Руководство по покупке корпуса шарикового ролика из подшипниковой стали 100Cr6: твердость, износ, посадка
Контент
- 1 Что определяет срок службы корпуса гранулятора
- 2 Что такое подшипниковая сталь 100Cr6 и как она обрабатывается
- 3 Четыре причины гибели роликовой оболочки
- 4 Профиль зуба: сочетание поверхности корпуса с материалом
- 5 Выбор: посадка, согласование твердости и контроль поставщика
- 6 Техническое обслуживание: максимально эффективно использовать снаряд из 100Cr6
- 7 Вывод: укажите 100Cr6, затем проверьте детали
Что определяет срок службы корпуса гранулятора
Большинство корпусов валков грануляторов заменяются не потому, что они сломались, а потому, что они изношены - и к тому времени, когда износ становится видимым, на кольцевой матрице часто появляются царапины. Именно эта последовательность объясняет, почему материал оболочки является единственная наиболее важная спецификация контролирует покупатель. Подшипниковая сталь 100Cr6, эквивалентная GCr15 в китайской стандартной системе, является эталоном для абразивного сырья и биомассы. Она обеспечивает самую высокую поверхностную твердость и сопротивление контактной усталости среди сталей, обычно используемых для изготовления корпусов роликов. С точки зрения производства это означает больше тонн на снаряд, меньшее количество незапланированных остановок и меньший риск того, что изношенный снаряд повредит матрицу прежде, чем кто-либо заметит.
В этом руководстве объясняется, что такое 100Cr6, как обрабатывается оболочка этого сорта, четыре основных режима отказа, которым она сопротивляется, какой профиль зуба с ней сочетать, как согласовать ее с кольцевой матрицей и как выглядит практическая процедура технического обслуживания.
Что такое подшипниковая сталь 100Cr6 и как она обрабатывается
Состав и термическая обработка
100Cr6 — европейское обозначение высокоуглеродистой хромсодержащей стали; та же марка производится в Китае, что и GCr15. Его номинальный состав составляет примерно 0,95–1,05 % углерода, 1,30–1,65 % хрома, 0,25–0,45 % марганца и 0,15–0,35 % кремния. Хром является решающим элементом, поскольку он образует мелкие твердые карбиды, которые придают стали устойчивость к истиранию и контактной усталости.
Корпус ролика этой марки следует определенному технологическому маршруту: ковка для улучшения структуры слитка, сфероидизирующий отжиг для обеспечения обрабатываемости стали, токарная обработка и нарезание зубьев, затем сквозная закалка и отпуск. Правильно обработанная оболочка достигает примерно 58–62 HRc . Именно этот уровень твердости отличает корпус из подшипниковой стали от корпуса из конструкционной стали при ежедневной эксплуатации.
Сравнение 100Cr6 с другими материалами корпуса ролика
Рынок предлагает четыре распространенных материала корпуса, каждый из которых по-разному сочетает твердость, ударную вязкость и стоимость. В таблице ниже суммированы практические компромиссы.
| Материал | Типичная твердость | Износостойкость | Прочность | Лучше всего подходит для |
|---|---|---|---|---|
| Легированная сталь 40Cr | 28–42 HRC (закалённый и отпущенный) | Умеренный | Хорошо | Легкая и средняя нагрузка, экономичная замена |
| Легированная сталь 20CrMnTi | Науглероженный корпус, твердость 58–62 HRС, более мягкий сердечник. | Хорошо on the case | Отлично | Ударопрочность и ударная нагрузка |
| Пружинная сталь 60Si2Mn | 45–52 HRС | Средне-высокий | Очень хорошо | Условия сильных ударов и эластичное восстановление |
| Подшипниковая сталь 100Cr6/GCr15 | 58–62 HRc | Самый высокий | Умеренный | Абразивное сырье, биомасса, крупносерийное производство |
Прочтите таблицу как компромисс. 100Cr6 выигрывает по стойкости к износу и усталости, которые являются основными причинами разрушения при обычном гранулировании. Если мельница регулярно поглощает примеси металла или обрабатывает очень крупный материал, дополнительная прочность 20CrMnTi или 60Si2Mn может оправдать их более короткий срок службы. Для типичных линий по производству кормов и биомассы корпус подшипника из стали GCr15/100Cr6 произведенное из контролируемого сырья и термической обработки, является самой сильной отправной точкой.
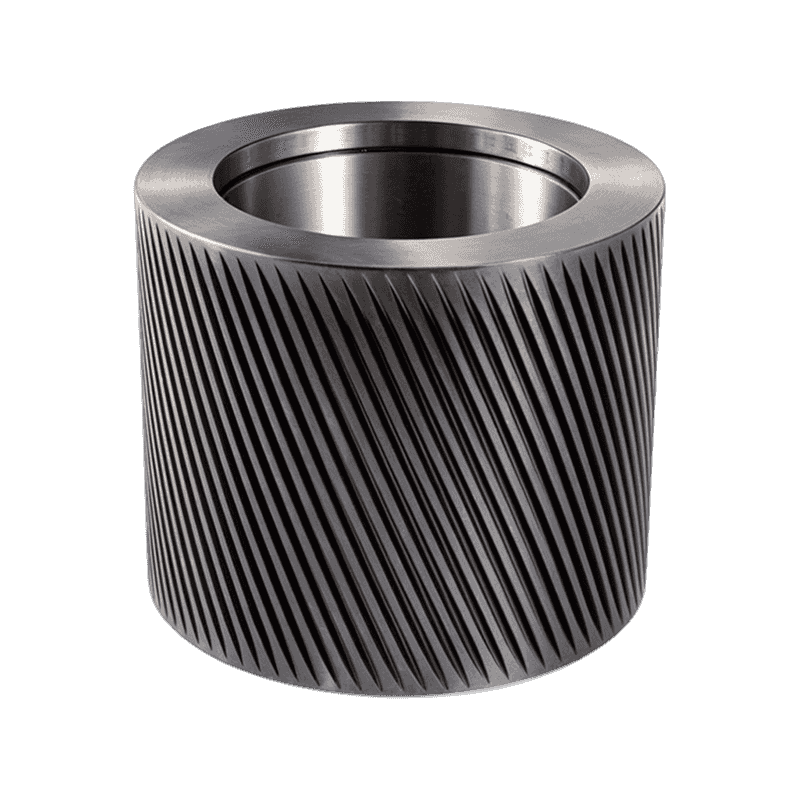 Поставщик корпусов гранулятов из подшипниковой стали GCr15/100Cr6, компания Anhui Jindingsheng Machinery Co., Ltd является китайским поставщиком и компанией подшипниковой стали из подшипниковой стали GCr15/100Cr6. Обзор продукта... Посмотреть продукт →
Четыре причины гибели роликовой оболочки
Роликовые оболочки выходят из строя четырьмя известными способами. Выявление того, с кем вы боретесь, значительно облегчает принятие материального решения.
- Абразивный износ. Зернистость, песок и минеральные частицы действуют как наждачная бумага; профиль зуба постепенно выравнивается, а производительность снижается.
- Контактное усталостное растрескивание. Циклическое давление между оболочкой и матрицей вызывает образование подповерхностных микротрещин, которые растут до тех пор, пока хлопья не вырвутся из поверхности.
- Пластическая деформация. Кусок металла, перетянутый зазор между роликами или заглохшая мельница давят на поверхность, превышая предел текучести.
- Хрупкое разрушение. Резкий удар или установка оболочки с нарушением допуска концентрируют напряжение до тех пор, пока оболочка не треснет.
100Cr6 разработан для первых двух. Первоначально эта марка была разработана для подшипников качения, которые испытывают такое же повторяющееся контактное напряжение, как и корпус ролика при контакте с матрицей. Высокая твердость противостоит истиранию, а чистая, однородная твердосплавная структура замедляет растрескивание. Эта сталь менее устойчива к ударам, чем более прочные конструкционные марки, поэтому при работе с подшипниковой сталью важно не допускать попадания посторонних предметов в мельницу.
Профиль зуба: сочетание поверхности корпуса с материалом
Гладкая, с ямочками или гофрированная
Поверхность оболочки должна захватывать материал, распределять нагрузку и проталкивать материал в отверстия матрицы. Стандартные шаблоны охватывают различные виды работ.
- Гладкий — подходит для порошкообразных, сыпучих формул, которые легко сжимаются; склонен к скольжению по маслянистым или волокнистым материалам.
- Ямочки — небольшие углубления улучшают прикусывание и помогают удерживать скользкую смесь на поверхности валка.
- Прямое рифление — агрессивные канавки обеспечивают надежный захват волокнистого и грубого материала.
- Изогнутые гофрированные — расположенные под углом зубья улучшают самоподачу и сглаживают пики крутящего момента.
Почему изогнутые зубья и подшипниковая сталь хорошо сочетаются друг с другом
Для биомассы, кормов с высоким содержанием клетчатки и мельниц большого диаметра оболочки роликов с изогнутыми зубьями часто являются предпочтительными, поскольку наклонные канавки непрерывно втягивают материал в зазор, а не позволяют валку скользить по нему. В сочетании с корпусом из подшипниковой стали твердостью 58–62 HRC эти зубья остаются острыми гораздо дольше, чем зубья, изготовленные из более мягкого сплава. Если преждевременное затупление зубьев снижает производительность, конструкция с изогнутыми зубьями заслуживает сравнения с текущим размером матрицы и формулой подачи.
 Корпус ролика с изогнутыми зубьями по индивидуальному заказу для поставщика грануляторов, компания Anhui Jindingsheng Machinery Co., Ltd - это китайский поставщик и компания роликов с изогнутыми зубьями для грануляторов. Обзор продукта... Посмотреть продукт →
Выбор: посадка, согласование твердости и контроль поставщика
Подгонка ролика к штампу
Оболочка ролика и кольцевая матрица изнашиваются как пара. Внешний диаметр корпуса должен соответствовать внутреннему диаметру матрицы и расчетному рабочему зазору. Когда вы заменяете один ролик из двух или трех на одной и той же матрице, новая оболочка должна соответствовать диаметру остальных оболочек, чтобы все ролики равномерно распределяли нагрузку. Отверстие и шпоночная канавка также заслуживают проверки: корпус, который свободно сидит на ступице, будет раздражаться, перегреваться и в конечном итоге треснуть вокруг шпоночной канавки.
Твердость оболочки по сравнению с твердостью штампа
Согласование твердости работает в обе стороны. Корпус, значительно более твердый, чем матрица, ускорит износ матрицы и сократит срок службы более дорогого компонента. Оболочка, намного более мягкая, чем матрица, будет быстро изнашиваться и изменять рабочий профиль матрицы. Для большинства заводов по производству комбикормов и биомассы практическим выбором является твердость корпуса, близкая или немного ниже твердости матрицы, при этом зазор между валками регулируется в рамках повседневной работы.
Контроль процессов поставщика
Два корпуса, изготовленные из одной и той же марки стали, могут работать по-разному в зависимости от способа их изготовления. Перед заказом убедитесь, что поставщик может контролировать четыре вещи:
- Отслеживаемость сырья — сертификат завода на марку 100Cr6/GCr15.
- Качество ковки — внутренняя структура без трещин и сегрегации.
- Термическая обработка — постоянная твердость по всей оболочке, подтвержденная испытаниями.
- Допуск на обработку — концентричность отверстия, геометрия зуба и качество поверхности в пределах спецификации.
Эти четыре точки часто отделяют корпус, который работает 2000 часов, от корпуса, который работает 6000 часов на одной линии, поэтому опытные покупатели ищут производителя, который контролирует весь процесс. Для операций, которые хотят исключить догадки о сопоставлении, некоторые поставщики предлагают высокопроизводительный комплект кольцевой матрицы и обечаек что обеспечивает выравнивание двух изнашиваемых частей с самого начала.
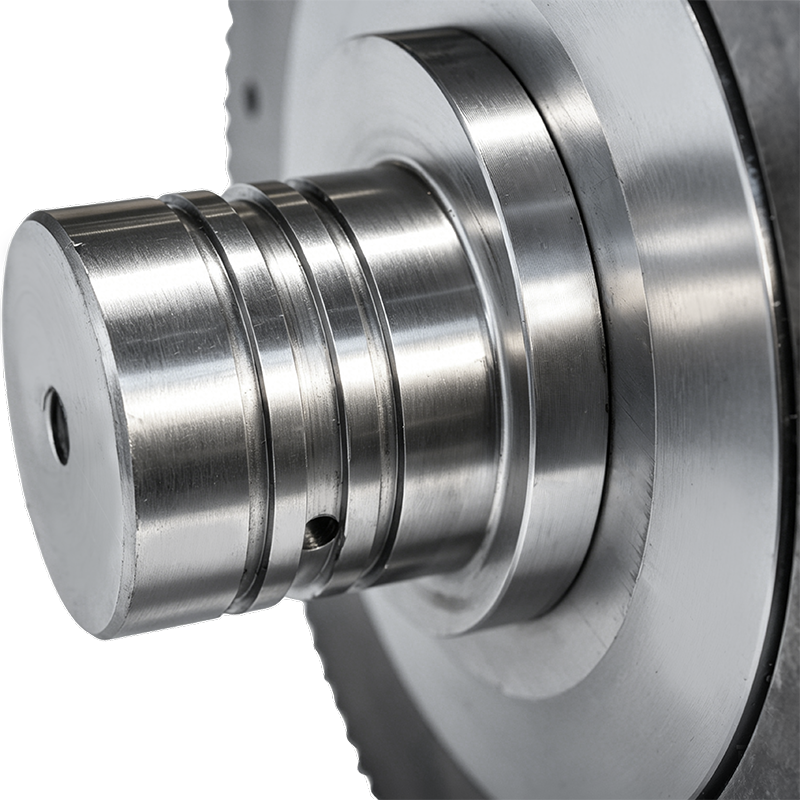 Изготовленное на заказ кольцо запасных частей для гранулятора высокой производительности умирает в сборе корпуса ролика Anhui Jindingsheng Machinery Co., Ltd является китайским поставщиком запасных частей для высокопроизводительных грануляторов с кольцевой матрицей в сборе корпуса ролика... Посмотреть продукт →
Техническое обслуживание: максимально эффективно использовать снаряд из 100Cr6
Лучшая оболочка все равно нуждается в управлении. Простая процедура выявляет проблемы до того, как они достигнут кубика.
- Запишите начальные размеры каждой новой гильзы, включая внешний диаметр и высоту зуба.
- Проверяйте через регулярные промежутки времени, еженедельно или после определенного тоннажа, на предмет сколов, микротрещин и неравномерного износа по лицевой стороне.
- Замените корпус до того, как профиль зуба ухудшится до такой степени, что зазор между роликами больше не сможет поддерживаться.
- Соблюдайте зазор между роликами в пределах рекомендаций производителя штампа; слишком сильное затягивание приводит к повышению температуры и нагрузки, слишком слабое вызывает проскальзывание и снижение производительности.
- Используйте замену вкладыша как возможность проверить подшипники, уплотнения и маслоотражатели, пока каток открыт.
Если вы хотите получить полную картину того, как изнашивается узел ролика и что нужно проверить перед покупкой замены, обратитесь к нашему руководство по износу и замене узла прижимного ролика охватывает детали конструкции и типичные точки отказа. Поведение материала также зависит от конструкции линии и формулы подачи, поэтому новости отрасли по техническому обслуживанию корпусов роликов и штампов помогает, когда вы оцениваете нового поставщика или новый рецепт.
Вывод: укажите 100Cr6, затем проверьте детали
Подшипниковая сталь 100Cr6 является подходящей основой для большинства корпусов грануляторных валков при производстве абразивных материалов, биомассы и крупносерийном производстве. Его твердость и усталостная устойчивость приводят к увеличению интервалов замены и более низкая стоимость за тонну . Но материал сам по себе не гарантирует работоспособность. Профиль зуба должен соответствовать материалу, гильза должна соответствовать штампу по диаметру и твердости, а производитель должен действительно контролировать процесс ковки, термообработки и механической обработки.
Поставщик, который предлагает Полный ассортимент корпусов грануляторных валков и компонентов мельниц упрощает поддержание единообразия этих деталей при каждой замене. Если ваша главная претензия — срок службы, укажите 100Cr6, проверьте процесс и отслеживайте результаты на своей линии.


Свяжитесь с нами
Следуйте за нами
Быстрые ссылки
Продукция
Свяжитесь с нами
Электронная почта: ysf@jindingsheng.com.cn
Адрес: Дом 19, Промышленная зона, поселок Цюцунь, город Гуандэ, город Сюаньчэн, провинция Аньхой
