

 English
 中文简体
 русский
 Español
 عربى


Контент
- 1 Почему узел прижимного ролика заслуживает пристального внимания
- 2 Что делает узел прижимных роликов на грануляционном заводе
- 3 Основные компоненты узла прижимного ролика
- 4 Признаки неисправности узла прижимного ролика
- 5 Что проверить перед покупкой замены
- 6 Замена на уровне сборки по сравнению только с оболочкой
- 7 Привычки обслуживания, продлевающие срок службы сборки
- 8 Итог
Почему узел прижимного ролика заслуживает пристального внимания
Две линии гранулирования работают бок о бок с одной и той же кольцевой матрицей и одним и тем же сырьем. Плотные однородные гранулы производятся неделями; другой начинает производить больше мелких частиц, вибрировать и потреблять неравномерный ток. Когда открывается вторая линия, обычно виноват узел прижимного ролика: изношенный корпус, ослабленный подшипник или неисправное уплотнение, из-за которого в смазку попадает пыль.
Краткая версия заключается в том, что прижимной ролик в сборе подвергается большей нагрузке и истиранию, чем любая другая часть камеры пресса. Он определяет, насколько равномерно сжимается слой материала и как долго прослужит кольцевая матрица. Относиться к нему как к прецизионному компоненту, а не как к стандартной запасной части, — это самый быстрый способ сократить количество незапланированных остановок.
Одно уточнение, прежде чем идти дальше. Термин «узел прижимного ролика» также встречается в машинах для переработки и нанесения покрытий с рулонной подачей, где он обычно означает прижимной или подающий ролик. В этой статье рассматривается термин, который означает индустрию гранулирования: роликовый блок, который прессует корм, биомассу или удобрения через отверстия кольцевой матрицы.
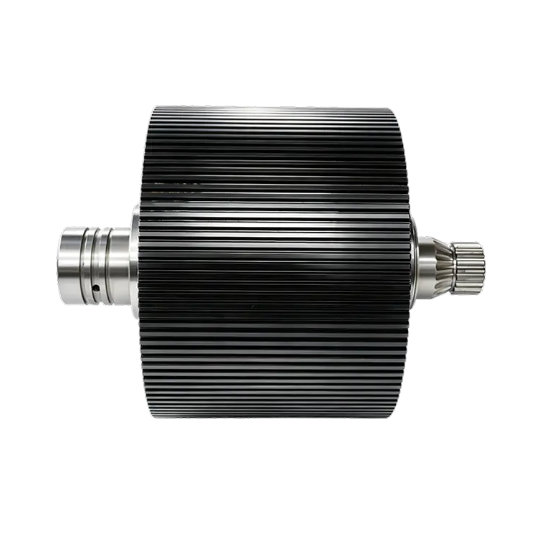
Что делает узел прижимных роликов на грануляционном заводе
В типичном грануляторе с кольцевой матрицей матрица вращается вокруг роликов. Каждый узел прижимного ролика установлен на эксцентриковом валу, а гидравлическая, пневматическая или механическая система толкает ролик наружу к внутренней поверхности матрицы. Трение между матрицей, материалом и оболочкой приводит во вращение ролик, материал продавливается в отверстия матрицы, а стационарный нож разрезает гранулы по мере их выхода.
Ключевым моментом является то, что через этот узел проходит вся прижимная сила машины. Именно поэтому состояние сборки гранулы меняется практически сразу.
Оболочка ролика — это рабочая поверхность
Оболочка представляет собой съемный внешний слой, контактирующий со слоем материала. Он поглощает абразивный износ сырья, усталость от каждого вращения и тепло от непрерывного сжатия. Его внешний диаметр и ширина соответствуют кольцевой матрице, а твердость поверхности является основным фактором срока службы.
Подшипники, уплотнения и эксцентриковый вал выполняют остальную работу.
За корпусом роликовые подшипники несут радиальную нагрузку, уплотнения защищают подшипник от мелких частиц и влаги, а эксцентриковый вал позволяет регулировать положение роликов относительно матрицы. Неисправность любой из этих деталей трудно заметить снаружи, однако она сокращает срок службы всей сборки, при этом корпус по-прежнему выглядит приемлемо.
Основные компоненты узла прижимного ролика
Типичный узел состоит из корпуса ролика, одного или двух подшипников, эксцентрикового вала, сальников и крепежных приспособлений. У каждого компонента есть определенная задача, и каждый из них выходит из строя по-своему. Сравнение их рядом упрощает рутинный осмотр.
| Компонент | Основная функция | Самая распространенная поломка |
|---|---|---|
| Роликовая оболочка | Прижимает слой материала к кольцевой матрице. | Плоский износ, ступенчатый износ, растрескивание поверхности. |
| Роликовые подшипники | Несут радиальную нагрузку во время вращения корпуса. | Перегрев, точечная коррозия, растрескивание |
| Эксцентриковый вал | Поддерживает сборку и регулирует зазор между роликом и матрицей | Усталость, изгиб, повреждение шпоночных канавок |
| Сальники | Удерживает смазку и блокирует пыль и влагу. | Утечка, порванные губы, загрязнение |
| Крепежи и проставки | Удерживайте преднатяг подшипника и рабочий зазор. | Ослабление, коррозия |
Признаки неисправности узла прижимного ролика
Первые предупреждения появляются сразу в двух местах: грануле и автомате. Если плотность гранул становится неравномерной, количество мелких частиц увеличивается, а мельница вибрирует или потребляет неравномерный ток, проверьте узел роликов, прежде чем винить в этом кольцевую матрицу.
- Неравномерная твердость окатышей или рост доли мелочи
- Вибрация или стук в камере пресса
- Плоский или ступенчатый износ корпуса ролика.
- Корпус подшипника, который становится горячим на ощупь
- Потемневшая смазка или смазка, содержащая металлические частицы.
Shell Wear в первую очередь проявляется в качестве пеллет
Износ раковины редко бывает равномерным. Оболочка, потерявшая свой первоначальный профиль, не может сжимать материал равномерно, поэтому давление падает там, где износ наиболее глубок, и соответственно увеличивается плотность гранул. Как только износ достигает закаленного слоя, более продолжительная работа приводит только к потере энергии и риску повреждения матрицы.
Выход из строя подшипника и уплотнения заканчивается заклиниванием узла
Когда уплотнение выходит из строя, мелкие частицы смешиваются со смазкой и действуют внутри подшипника как абразивная паста. Сначала появляется нагрев, затем шум, затем люфт, затем заедает или раскручивается подшипник, разрушающий эксцентриковый вал. На этом этапе замена только корпуса не имеет смысла, поскольку опорные части уже повреждены.
Что проверить перед покупкой замены
По сравнению с кольцевой матрицей комплект прижимных роликов требует меньших затрат, однако он оказывает огромное влияние на время безотказной работы и консистенцию гранул. Следующие проверки применимы как к линиям кормов, биомассы, так и к линиям удобрений.
Начни с машины, а не с каталога. Используйте номер детали производителя мельницы или измерьте ширину ролика, внешний диаметр и геометрию вала. Сборка должна соответствовать внутреннему диаметру кольцевой матрицы и диапазону регулировки эксцентриковой системы.
Затем вопрос о материале и термической обработке. Хорошие гильзы изготавливаются из легированной стали, прошедшей сквозную закалку или цементированной до грубой закалки. от 58 до 62HRC . Более мягкая оболочка быстро изнашивается; слишком твердая оболочка рискует расколоться под ударными нагрузками.
Также проверьте комплект подшипников: тип и номер подшипника, метод предварительного натяга и характеристики смазки. Подшипник, который просто подходит, но имеет более низкий номинал, выйдет из строя на ранних этапах непрерывного производства.
Подтвердите критические размеры и допуски. Наружный диаметр корпуса ролика влияет на зазор между роликом и матрицей, а биение влияет на равномерность сжатия. Запрашивайте измеренные значения, а не каталожные номера.
Наконец, обратите внимание на процесс управления поставщиком. Стабильные результаты достигаются за счет контролируемого сырья, ковки, термообработки и окончательной механической обработки. Поставщику, который управляет всей цепочкой, легче доверять, чем тому, который только собирает покупные детали.
- Ширина ролика, внешний диаметр и посадка на валу
- Марка материала и диапазон твердости, обычно от 58 до 62 HRC.
- Тип подшипника, номер, предварительный натяг и смазка
- Округлость, биение и качество поверхности
- Контроль процесса от сырья до окончательной обработки
Замена на уровне сборки по сравнению только с оболочкой
Замена всего узла позволяет получить предварительно нагруженные подшипники, правильно расположенные уплотнения и новую рабочую поверхность за один раз. Это также устраняет риск того, что скрытый износ подшипника или вала сократит срок службы нового вкладыша. Запланированное время простоя становится легче предсказать, поскольку одна остановка завершает работу.
Покупка только корпуса имеет смысл, если существующий вал проверен, зазор подшипника все еще находится в пределах нормы, а старый узел не имеет признаков перегрева или загрязнения. При непрерывном производстве большинство бригад в любом случае выбирают полную сборку, потому что разница в цене невелика по сравнению со вторым отказом внутри камеры пресса.
Привычки обслуживания, продлевающие срок службы сборки
Первая линия защиты – это дисциплина смазки. Следите за маркой и интервалом смазки, указанными производителем мельницы; Общее практическое правило в пыльных условиях — смазывать ролики каждые восемь часов работы. Не увеличивайте интервал только потому, что машина работает тихо.
Проверяйте люфт подшипников и температуру корпуса во время ежедневного обхода. Раннее обнаружение люфта предотвращает вращение подшипника на валу, что является одним из самых дорогостоящих видов отказа в зоне прессования. Если на мельнице используется более одного ролика, вращайте узлы так, чтобы износ оставался сбалансированным, а кольцевая матрица сохраняла равномерную нагрузку.
Заставьте каждую кольцевую матрицу менять точку контроля. Плановая остановка — самый дешевый момент для измерения диаметра корпуса, проверки уплотнений и обновления смазки.
Итог
Узел прижимных роликов находится в центре самой ответственной работы гранулятора. Его работа проста, но его конструкция, износ и замена оказывают огромное влияние на время безотказной работы и качество пеллет. Осматривайте корпус и слушайте подшипник, заменяйте узел как согласованную систему, а не горстку подходящих деталей, и соблюдайте график смазки. Эти три привычки позволят увеличить время безотказной работы, чем любая другая процедура технического обслуживания на заводе.


