

 English
 中文简体
 русский
 Español
 عربى


Новости отрасли
Запасные части для гранулаторов: как подобрать корпусные ролики, матрицы и валы.
Большинство заводов по производству пеллет сталкиваются с изношенными матрицами и оболочками роликов на собственном горьком опыте: производительность на киловатт-час падает, пресс начинает вибрировать, а пеллеты выходят с трещинами по краям. Основная причина часто не в машине; это запасная деталь, выбранная с правильным номером детали, но с неправильным металлом или зазором.
Выбор запасные части для гранулятора — это решение о техническом обслуживании, а также этап покупки. Он решает, как долго прослужит кольцевая матрица, сколько энергии потребляет пресс и займет ли плановая остановка двадцать минут или полную смену.
Контент
- 1 Кольцевая матрица и корпус ролика представляют собой одну изнашиваемую пару, а не две детали.
- 2 Подберите сталь корпуса ролика в соответствии с абразивной нагрузкой вашего корма
- 3 Только корпус ролика или полный узел прижимного ролика?
- 4 Эксцентриковые валы и внутренние компоненты перемещают износную цепь вперед
- 5 Планируйте замену работ по измерениям зазоров, а не по календарю
- 6 Поиск Запасные части для грануляторов Без потери металлургического контроля
- 7 Запасные части для грануляторов: распространенные вопросы по подбору поставщиков от групп технического обслуживания
- 7.1 Как часто следует заменять кожухи валков в грануляторе?
- 7.2 Следует ли заменять весь узел прижимного ролика или только корпус ролика?
- 7.3 Почему новый корпус ролика иногда выходит из строя раньше, чем изнашивается старый штамп?
- 7.4 Какую информацию я должен отправить перед заказом запасных частей?
Кольцевая матрица и корпус ролика представляют собой одну изнашиваемую пару, а не две детали.
Кольцевые матрицы и втулки роликов следует рассматривать как согласованную пару, поскольку износ одного компонента изменяет геометрию контакта другого. Прижимание новых гильз к старой матрице приводит к концентрации нагрузки на верхних точках поверхности матрицы и может привести к сколам передних кромок отверстий. При использовании новой матрицы с изношенными гильзами остается полированная поверхность, которая не врезается, что приводит к проскальзыванию и образованию чрезмерного количества мелких частиц.
Специалисты по техническому обслуживанию отслеживают оба компонента вместе и устанавливают радиальный зазор от 0,1 мм до 0,4 мм, перемещаясь к верхнему концу для древесных пеллет из волокнистых материалов. Когда этот зазор невозможно поддерживать с помощью разумного количества оборотов регулировочного винта, следующий вопрос заключается не в том, заказывать ли детали, а в том, насколько корпус соответствует отверстию матрицы, шпоночному пазу, центрам штифтов и модели пресса. Степень сжатия матрицы также влияет на то, насколько агрессивно должны прижиматься ролики, поэтому изменение состава подачи должно одновременно привести к пересмотру профиля корпуса ролика.
Установка запасной части – это не только соосность болтов. Это означает соответствие твердости, рабочего зазора и характеристик материала тому же рабочему диапазону, для которого был разработан исходный компонент.
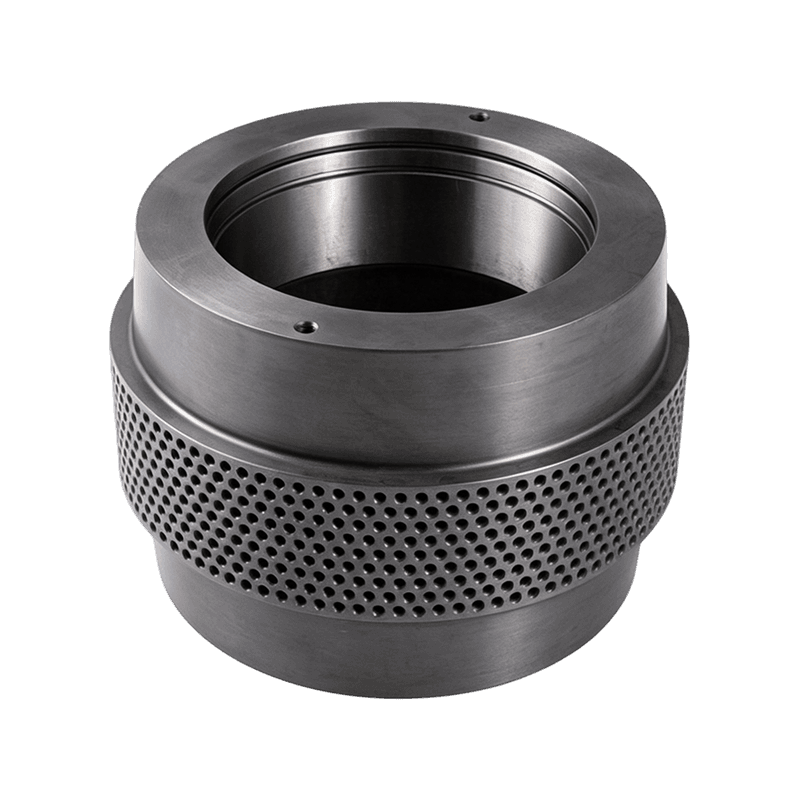 Корпус ролика для гранул из легированной стали 20CrMnTi для подачи абразива Этот корпус роликов из закаленного 20CrMnTi рекомендуется использовать при подачах с загрязнением песком, поскольку сравнения в полевых условиях показывают, что он превосходит обычные углеродистые корпуса на 30–45 процентов в абразивных условиях. Просмотреть продукт →
Подберите сталь корпуса ролика в соответствии с абразивной нагрузкой вашего корма
Отправной точкой при выборе корпуса ролика должна быть абразивная нагрузка в подаваемом материале, а не марка пресса. Содержание кремнезема, влаги и клетчатки определяют, насколько быстро скорлупа теряет диаметр. При использовании затора с заметным загрязнением песком закаленные оболочки из 20CrMnTi неизменно превосходят обычные углеродные оболочки на 30–45 процентов при сравнении в полевых условиях. При зерновых кормах с низким истиранием твердая подшипниковая сталь, такая как GCr15 или 100Cr6, может обеспечить самый длительный общий срок службы, поскольку она сохраняет гладкую рабочую поверхность при сжатии.
В компании Anhui Jindingsheng Machinery Co., Ltd. производственная линия организована вокруг всей цепи износа: эксцентриковые валы, внутренние компоненты, обечайки роликов и узлы прижимных роликов. Выбор материала рассматривается как спецификация, а не значение по умолчанию в каталоге.
Сравнительное сравнение срока службы при абразивной подаче. Более высокие значения указывают на более длительный интервал технического обслуживания, прежде чем корпус катка достигнет предела износа.
| Материал | Профиль твердости | Лучше всего подходит для | Характеристика износа |
| 20CrMnTi | Закаленный, прочный сердечник | Абразивные смеси, древесные смеси | Медленный равномерный износ, хорошая ударопрочность. |
| ГКр15/100Кр6 | Высокая сквозная твердость | Малоабразивные зерновые и масличные корма | Длительный срок службы, меньшая устойчивость к металлическим примесям |
| 60Si2Mn | Пружинная сталь, эластичная | Тяжелые ударные нагрузки, высокотоннажные прессы | Устойчивость к растрескиванию при резких изменениях нагрузки |
| 40Кр | Легированная конструкционная сталь | Роли по техническому обслуживанию общего назначения | Сбалансированный износ и стоимость для установок на ранней стадии |
| Корпус с изогнутыми зубьями | Профиль, а не материал | Корма с низкой объемной плотностью, плохой клёв. | Улучшает подачу материала и уменьшает скольжение |
Самая распространенная ошибка спецификации — заказ оболочки, которая тверже матрицы. Более твердая оболочка переносит износ на поверхность матрицы, а кольцевая матрица стоит в два-три раза дороже, чем гильза.
 Полная сборка корпуса роликовой матрицы с кольцевой матрицей для грануляторов Этот узел включает в себя корпус, подшипники, вал и уплотнения как единый сменный блок, что помогает избежать преждевременного износа при подозрении на скрытые проблемы с подшипниками или монтажом во время технического обслуживания. Просмотреть продукт →
Только корпус ролика или полный узел прижимного ролика?
Выбирайте один корпус, если подшипник и монтажное оборудование исправны; выберите комплект прижимного ролика в сборе, если вы не можете проверить состояние этих скрытых деталей. В рамках планового технического обслуживания вкладыши часто заменяются дважды, прежде чем комплект подшипников достигнет предела своего срока службы. В такой ситуации необходимо заменить только корпус. Как только вы измерите люфт подшипника, услышите рычание или обнаружите загрязнение на маслоотражателе, решение изменится.
Установка нового вкладыша на поврежденный подшипник приводит к образованию полированного смещающегося рисунка контакта, который быстро разрушает новую деталь. Полный узел прижимного ролика устраняет этот риск за счет замены корпуса, опоры вала, уплотнений и подходящего монтажного оборудования вместе. Jindingsheng проектирует узел как единый сменный блок, поэтому корпус ролика поставляется с предварительно заданной геометрией, правильной для модели пресса.
- Смазка подшипников чистая, люфт в пределах допустимого.
- Монтажные штифты и шейки вала не имеют задиров.
- График производства допускает дополнительное время на демонтаж
- Шум подшипников или осевой люфт уже обнаружен
- Уплотнения, торцевые крышки или маслоотражатели имеют следы износа.
- Время простоя ограничено, а заранее установленный зазор имеет значение.
 Эксцентриковый вал 42CrMo для пресс-грануляторов Эксцентриковый вал прецизионной ковки и термообработки преобразует вращательное движение в колебания, необходимые для потока материала, необходимые для поддержания надлежащей производительности корпуса ролика. Просмотреть продукт →
Эксцентриковые валы и внутренние компоненты перемещают износную цепь вперед
Изношенный эксцентриковый вал или проставка неправильного размера могут привести к тому, что новый корпус выйдет из строя быстрее, чем за полный сезон нормального производства. Эксцентриковые валы, торцевые крышки сальников подшипников, маслоотражатели и прецизионные проставки часто рассматриваются как дешевые аксессуары, но каждый из них выполняет определенную механическую функцию. Вал преобразует вращательное движение в колебание, которое пропускает материал через матрицу. Маслоотражатель направляет смазку в подшипник, а проставка устанавливает точное поперечное положение корпуса ролика.
Отклонения износа шейки вала на 0,05 мм достаточно, чтобы изменить распределение нагрузки на подшипник, что проявляется в неравномерном износе вкладыша по поверхности матрицы. Jindingsheng предлагает эксцентриковые валы из стали 45, 40Cr и 42CrMo, поэтому замена может соответствовать исходному предположению нагрузки, а не использовать самый дешевый вариант по умолчанию.
- Снимите корпус ролика и измерьте оставшуюся толщину стенки.
- Поверните эксцентриковый вал рукой и проверьте неравномерность сопротивления.
- Осмотрите торцевую крышку сальника подшипника и маслоотражатель на наличие следов контакта.
- Сравните размеры шейки вала со спецификацией новой детали.
- Радиальный зазор между корпусом и штампом устанавливайте после сборки, а не раньше.
Чистый образец смазки не является доказательством исправности подшипника. Характер износа корпуса ролика в первую очередь рассказывает историю.
Планируйте замену работ по измерениям зазоров, а не по календарю
Наиболее надежным поводом для замены является измеренное увеличение зазора между матрицей и роликом и потеря толщины стенки корпуса, а не счетчик часов. Календари полезны в качестве напоминаний, но производственная нагрузка и истирание сырья слишком сильно различаются, чтобы сделать их единственным средством контроля. Если пресс с кольцевой матрицей среднего размера работает в две смены, проверяйте зазор между валком и матрицей каждые 200 часов работы.
Замените корпус ролика, когда внешний диаметр изношен на 2,5–3,0 мм от нового размера или раньше, если профиль теряет жесткость. Этот график дает предсказуемые результаты без слишком ранней замены штампов. Для прессов, работающих в непрерывную крупнотоннажную смену, заслуживают внимания усиленные роликовые узлы, поскольку их большие опорные поверхности распределяют ту же нагрузку на большую площадь контакта.
| Симптом | Возможная причина | Деталь, требующая проверки или замены |
| Тонкие гранулы и глазурь на лицевой стороне матрицы | Зазор между роликом и матрицей слишком велик | Корпус ролика, износ эксцентрикового вала |
| Раковина полированная, но не кусается. | Неправильный профиль зубьев для подачи | Корпус ролика с изогнутыми зубьями |
| Перегрев подшипника | Захваченный или сухой маслоотражатель | Маслоотражатель, торцевая крышка сальника подшипника |
| Металлический стук в нагруженный пресс | Чрезмерный люфт подшипника или изогнутый вал | Прижимной ролик в сборе, эксцентриковый вал |
| Неравномерный износ по ширине корпуса | Изношено проставочное кольцо или смещен вал. | Прецизионная проставка, эксцентриковый вал |
Отслеживайте диаметр, а не только часы. Оболочка, потерявшая 0,1 мм за 200 часов, изнашивается нормально. Вкладыш, потерявший за тот же период 0,4 мм, указывает на загрязненный подшипник или слишком туго установленный зазор.
Поиск Запасные части для грануляторов Без потери металлургического контроля
Коммерческий риск, связанный с запасными частями, не связан с ценой за единицу; это неконтролируемые металлургические и размерные различия между партиями. Запасные части для грануляторов производятся партиями, каждая партия зависит от сырья, термической обработки и допусков на обработку. Предложение, которое выглядит дешевым, является дешевым только в том случае, если отчет о твердости и сертификат размеров соответствуют согласованному классу.
- Запрашивайте марку материала и номер плавки в каждом счете.
- Запросите отчет о твердости корпусов и валов роликов, а не просто химический сертификат.
- Убедитесь, что соблюдены допуски по размеру новой детали или по пределу изношения.
- Укажите требования к упаковке и защите от влаги при морских перевозках.
- Проверьте каталог запасных частей на предмет модели пресса и внешнего диаметра матрицы.
Заказывайте ту же документацию, которую вы ожидаете от OEM-производителя: марка материала, диапазон твердости, отчет о размерах и отслеживание партии. Поставщик, который не может предоставить данные о термообработке, не может гарантировать срок службы.
Запасные части для грануляторов: распространенные вопросы по подбору поставщиков от групп технического обслуживания
Как часто следует заменять кожухи валков в грануляторе?
При подаче абразива большинство предприятий заменяют корпус ролика каждые 800–1200 часов работы. В приложениях с малоабразивной подачей интервалы могут превышать 2000 часов. Используйте проверку зазора через 200 часов в качестве основного триггера и замените корпус, когда его внешний диаметр уменьшится на 2,5–3,0 мм.
Следует ли заменять весь узел прижимного ролика или только корпус ролика?
Заменяйте вкладыш только в том случае, если подшипник, шейки вала и торцевые крышки находятся в пределах допуска. Замените весь узел, когда вы сможете измерить люфт подшипника, услышать шум или увидеть задиры на масляном маслоотражателе. Дополнительные первоначальные затраты ниже, чем стоимость второго демонтажа.
Почему новый корпус ролика иногда выходит из строя раньше, чем изнашивается старый штамп?
Новый корпус может преждевременно выйти из строя, если радиальный зазор установлен слишком плотно, если материал корпуса слишком тверд для поверхности матрицы или если эксцентриковый вал и подшипники передают вибрацию на корпус. Проверяйте зазор после каждой сборки и перед заказом сравнивайте твердость корпуса с твердостью штампа.
Какую информацию я должен отправить перед заказом запасных частей?
Отправьте марку и модель пресса, внешний диаметр матрицы, ширину корпуса ролика, центры монтажных штифтов, размеры шейки вала и текущий материал корпуса. Если есть возможность, добавьте фотографии изношенной детали и корпуса подшипника. Это снижает вероятность несоответствия, вызванного более старыми машинами, конструкция которых была изменена в разные годы производства.


Свяжитесь с нами
Следуйте за нами
Быстрые ссылки
Продукция
Свяжитесь с нами
Электронная почта: ysf@jindingsheng.com.cn
Адрес: Дом 19, Промышленная зона, поселок Цюцунь, город Гуандэ, город Сюаньчэн, провинция Аньхой
